

Como escolher a abertura e o tonelagem do freio de pressão em V
Pare de arriscar suas ferramentas com suposições. Seja usando um sistema manual ou um sistema CNC de alto padrão, Entender como equilibrar tonelagem e seleção de matrizes é vital para uma fabricação segura e precisa. Este guia detalha as fórmulas padrão da indústria para ajudar você a escolher a abertura em V certa toda vez.
O que faz uma calculadora de tonelagem de freio de pressão?
Um calculador de tonelagem de freio de pressão determina a força necessária para dobrar uma espessura específica de metal sobre uma abertura específica do cunho. Ele garante que sua máquina tenha o necessário Capacidade do freio de pressão para completar o trabalho sem sobrecarregar o sistema hidráulico ou quebrar um soco.
Sem um cálculo preciso, Você está agindo no escuro. Se você subestimar a força, O carneiro pode parar no meio da curva, Deixando você com uma peça arruinada e uma máquina potencialmente travada. Se você superestimar, Você pode escolher um dado que seja desnecessariamente largo, resultando em um raio descuidado que não atende às especificações de projeto.
A Fórmula Básica da Indústria para Dobra de Ar
Para aço macio padrão, A maioria das lojas usa uma versão simplificada "Regra prática" para estimar a força necessária. Embora exista software de engenharia complexo, Esse cálculo rápido é incrivelmente confiável para as operações diárias no piso:
Tonelagem por metro ≈ Espessura² × 1,4
Se você trabalha com aço de 10mm, A matemática é a seguinte:$10 vezes 10 vezes 1,4 = 140texto{ toneladas para medidor}$.
Esse coeficiente de 1,4 é um atalho baseado em uma abertura padrão em V 8x. Ele fornece uma base que cobre a maioria dos cenários de dobra de ar. Contudo, no momento em que você muda a abertura do dado ou o tipo de material, esse número deve ser ajustado para manter a segurança e a precisão.
Ajustes de Materiais para Precisão
Nem todos os metais respondem à pressão da mesma forma. A fórmula base assume aço macio com resistência à tração de aproximadamente $450text{ N/mm}^$2. Você deve ajustar seus resultados se optar por aço inoxidável ou alumínio.
| Material | Mudança de Força | Fator de Ajuste |
| Aço macio | Valor Base | 1.0 |
| Aço inoxidável | 40% a 60% | 1.4 – 1.6 |
| Alumínio | −40% a −50% | 0.5 – 0.6 |
Se esse mesmo projeto de 10mm usar aço inoxidável, Sua tonelagem necessária pode ultrapassar 200 toneladas por metro. É por isso que verificar seu Abertura do chip do freio de pressão Limites antes de começar são inegociáveis. O aço inoxidável tem um nível muito maior "Endurecimento pelo trabalho" Taxa, ou seja, ele reage com mais força conforme a curva avança. Alumínio, inversamente, é muito mais macia, mas propensa a rachar se a abertura do chip for muito estreita.
Como Escolher a Seleção Certa de Abertura de V-die
Escolher a abertura do seu dado é um ato de equilíbrio entre a força que sua máquina pode fornecer e o raio de curvatura que sua peça exige. Quanto maior a abertura, quanto menor a tonelagem necessária, mas quanto maior for o raio interno da curva.
A Regra Padrão: 6x a 10x Espessura
Para a grande maioria das aplicações de dobra de ar, Você deve escolher uma abertura em V que tenha entre 6 e 10 vezes a espessura do seu material ($V = 6 texto{ para } 10 vezes S$).
- 6x Espessura: Isso é um "Curva Fechada" Cenário. Ele requer força significativa e geralmente é reservado para materiais mais finos, onde um raio pequeno é crítico para a montagem final.
- 8x Espessura: Este é o "Ponto ideal da indústria." Ele proporciona os resultados mais previsíveis, Retorno de mola padrão, e uma carga balanceada na máquina.
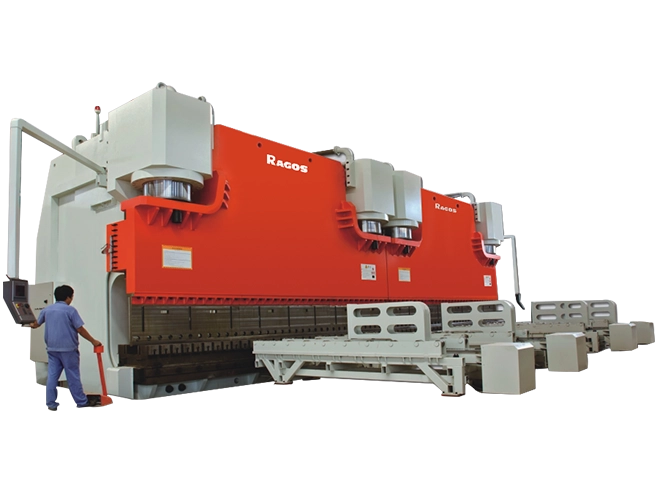
- Espessura de 10x a 12x: Isso é para "Serviço Pesado" ou "Alta Capacidade" Dobra. Abrindo o dado mais amplamente, Você reduz significativamente o tonelagem, o que é frequentemente necessário ao trabalhar com um Freio de pressão de 4000mm em placas de comprimento total e espessa.
Exemplo para dobra de aço de 10mm
Quando se apresenta Flexão de chapas de 10mm, Sua escolha de dado vai mudar drasticamente o comportamento da máquina:
- Abertura em V de 60mm (6x): Isso resulta em uma curva fechada, mas requer quase 150 toneladas por metro. Isso coloca um estresse extremo na ponta do punção e nos ombros do dado.
- Abertura em V de 80mm (8x): Esse é o cenário ideal. Requer aproximadamente 82-100 toneladas por metro, fornecendo um estabelecimento, Curva repetível de 90 graus com desgaste manejável.
- Abertura em V de 100mm (10x): Isso cria um raio maior e é muito mais seguro se sua máquina estiver perto do limite máximo. Reduz a necessidade de tonelagem em quase 20%.
Por que o tamanho da abertura do cunho importa para sua máquina
A seleção de abertura do dado V atua como o "Alavancagem" Ponto da curva. Assim como uma chave mais longa facilita o giro de um parafuso rígido, Uma abertura do matrizel mais larga facilita a deformação do aço pelo freio de pressão.
Efeitos de um V-Die menor
Quando você força metal em uma abertura em V estreita, o "Alavancagem" é baixo. Isso resulta em:
- Maior Tonelagem Necessária: A máquina precisa empurrar com força massiva para superar a resistência do material em um curto período.
- Raio interno mais apertado: Isso é frequentemente solicitado por engenheiros que querem uma visão mais precisa, Mas isso tem um custo mecânico.
- Aumento do desgaste da ferramenta: O atrito nos ombros do die é muito maior. Com o tempo, Isso causa "Galling" ou sulcos nos seus cunhos, que eventualmente marcará cada parte que você dobrar.
Efeitos de um V-Die maior
Alargar a abertura aumenta sua alavancagem, levando a:
- Menor Tonelagem Necessária: Isso protege seu Freio de pressão de alta resistência devido à fadiga hidráulica prematura e à deflexão do quadro.
- Raio de Curva Maior: Porque o material tem mais espaço para curvar naturalmente, o raio interno aumenta ($Ri aproximadamente 0,156 vezes V$).
- Mais seguro para placas grossas: Isso reduz a probabilidade de "Trincas por tensão" na superfície externa da curva, o que é comum ao dobrar grosso, Aço de alto carbono.
A Relação entre Raio Interno e Retorno Springback
Um dos aspectos mais negligenciados na seleção de dados é como ela influencia o retorno de energia. O retorno de mola ocorre quando o metal tenta voltar à sua forma original após o punção liberar a pressão.
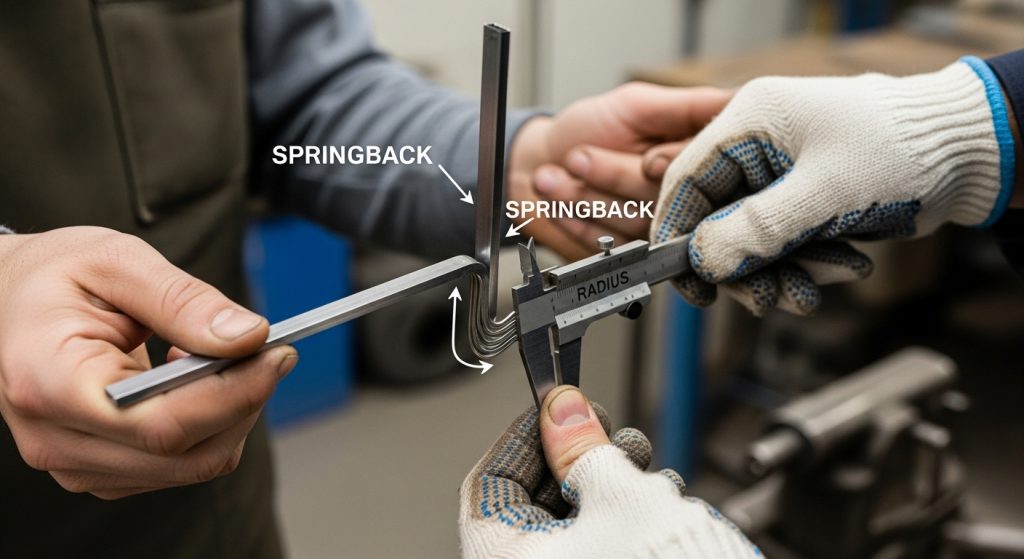
Em um dado estreito (6x), o material é esticado de forma mais agressiva, o que pode, na verdade, reduzir o Percentual de retorno de água, mas aumenta o risco de fratura. Em um dado mais largo (10x-12x), O material é "Formação" mais gentil, o que frequentemente leva a uma recuperação mais previsível. Para aço de 10mm, Você pode esperar 1 a 2 graus de retorno de energia. Se você usar um dado que é grande demais para a espessura, O material pode nem sequer atingir seu ponto de escoamento de forma eficaz, tornando quase impossível atingir um ângulo consistente de 90 graus.
Deflexão da máquina e o "Coroação" Fator
Quando você dobra uma placa pesada de 10mm em longas distâncias, como 3 ou 4 metros, a própria máquina se flexiona. O centro do ram e a base vão se afastar levemente sob 200 toneladas de pressão.
Escolher uma abertura de matriz mais larga ajuda a mitigar essa deflexão ao reduzir o tonelagem total. Contudo, para trabalho de precisão, Você deve usar um sistema de coroação. Se é um sistema hidráulico embutido no Freio de pressão de 4000mm ou um sistema manual de cunha, A coroação garante que o meio da sua placa de 10mm fique tão nítido quanto as pontas.
Checklist de Configuração para Dobração de Chapas Pesadas
Antes de pisar o pedal em um trabalho de alta carga, Passe por esta lista de verificação:
- Identificação de Materiais: Isso é aço macio, ou é uma liga de alta resistência? Verifique o certificado da serraria, se estiver disponível.
- A Integridade: Os ombros do chip em V são lisos e lubrificados? Latas de chapa pesada "Apreender" em um cunho seco, aumentando a tonelagem inesperadamente.
- Raio de Punção: Certifique-se de que o raio do punção seja adequado para a espessura. Usando um "faca" O punção em aço de 10mm resultará em um "afiado" dobra que é estruturalmente fraca.
- Calibração do Backgauge: Curvas de alta tonelagem podem criar "Choque vibracional" que pode deslocar os dedos de calibre de trás. Certifique-se de que estejam bem trancadas.
- Autorização de Segurança: Certifique-se de que o "Preparação" Área está livre. Uma chapa de aço de 10mm de 3 metros subindo a 10mm/s carrega um impulso imenso.
Solução de Problemas de Picos de Tonelagem
Se sua máquina estiver tendo dificuldade para completar uma curva que a calculadora disse ser possível, Considere estes três "Escondido" Fatores:
- Material Frio: O aço armazenado em um depósito congelado é mais difícil de dobrar do que o aço em temperatura ambiente. O frio aumenta a resistência ao escoamento do metal.
- Direção de Grãos: Se você está dobrando "Com o veio" (paralelo à direção de rolamento), O aço é mais fácil de dobrar, mas propenso a rachar. Dobra "Contra a Corrente" requer cerca de 10% mais tonelagem, mas é muito mais resistente.
- Atrito de Ferramenta: Se seu V-die estiver enferrujado ou sujo, O atrito entre a placa e os ombros do die pode aumentar até 15% sua necessidade total de tonelagem.
Método Simples no Chão de Fábrica para o Sucesso Diário
Siga estes três passos para cada nova configuração:
Passo 1: Escolha seu V-Die Comece com o "Regra 8x." Para aço de 10mm, procure um chip V de 80mm. Isso proporciona uma curvatura limpa com pressão suportável.
Passo 2: Calcule seu tonelagem Use a fórmula ou uma calculadora digital para ver se sua máquina aguenta a carga. Multiplique o "toneladas para medidor" pelo comprimento total da sua parte. Se você tiver uma peça de 3 metros a 82 toneladas/metro, Você precisa de pelo menos 246 toneladas de força.
Passo 3: Verifique sua margem Nunca deixe sua máquina funcionar a 100% da capacidade. Sempre adicione uma margem de segurança de 20%. Se sua peça exigir 246 toneladas, Você deve usar uma máquina com capacidade para pelo menos 300 toneladas.
Dominando a relação entre tonelagem e abertura do molde do freio de pressão, Você estende a vida útil do seu equipamento e produz peças que atendem às especificações de engenharia toda vez.
Perguntas Frequentes
O que acontece se eu usar uma abertura V-die que for muito pequena?
Usar um dado que é muito pequeno (Menos de 6x de espessura) aumenta drasticamente o tonelagem necessário. Isso cria uma pressão extrema sobre o punch and die, o que pode levar à quebra da ferramenta. Também faz com que o material faça "você" Nas Shoulders do Die, deixando marcas profundas e potencialmente rachando o raio externo da curva.
Uma abertura em V maior torna a curva mais precisa?
Uma abertura em V maior (10x a 12x de espessura) Reduz tonelagem e torna o processo mais seguro para a máquina, Mas também aumenta o raio interno da curvatura. Embora isso possa evitar rachaduras em placas grossas, Isso pode resultar em mais retorno. A precisão vem de encontrar o "Ponto ideal"— geralmente 8 vezes a espessura — onde força e raio estão perfeitamente equilibrados.
Como o aço inoxidável muda o processo de seleção do chip?
O aço inoxidável tem maior resistência à tração e endurece rapidamente. Porque requer cerca de 50% mais pressão do que o aço macio, você geralmente deve escolher um V-die um pouco mais largo (10x espessura) para manter a tonelagem dentro dos limites seguros para seu freio de pressão pesado.
Posso calcular tonelagem para múltiplas curvas ao mesmo tempo?
A tonelagem é calculada por curva. Se você estiver realizando múltiplas flexões simultaneamente (Usando uma ferramenta especializada ou uma cama longa), Você deve somar a tonelagem necessária para cada seção individual. Sempre garanta que a soma total permaneça pelo menos 20% abaixo da capacidade máxima nominal da máquina.
Por que meu aço de 10mm racha mesmo usando a tonelagem correta??
Rachaduras geralmente são resultado de curvatura "Com o veio" ou usar um soco com raio muito afiado. Para flexão de chapas de 10mm, Tente dobrar perpendicularmente ao veio de rolamento e use um punção com raio de pelo menos 3mm a 5mm para distribuir a tensão de forma mais uniforme.