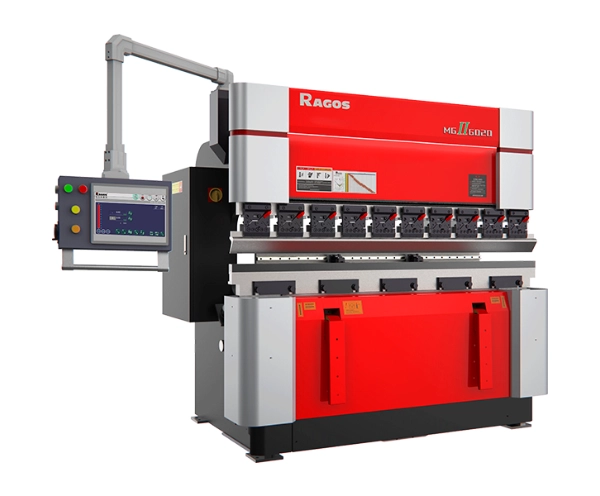
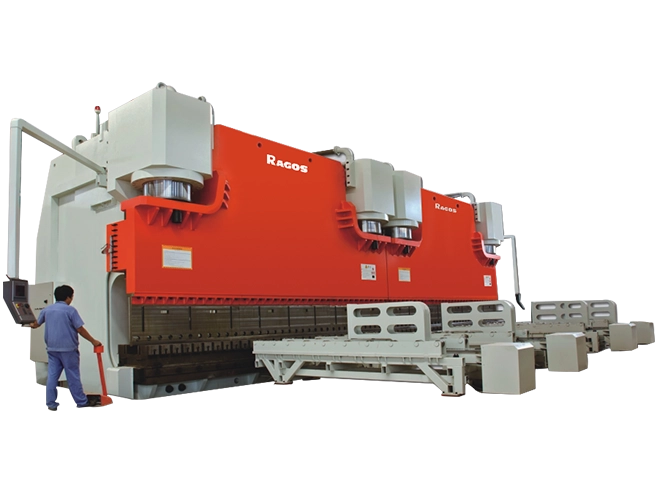


Freio de Prensa CNC Importado: Ajuste Fácil do Bitola Posterior em 5 Passos
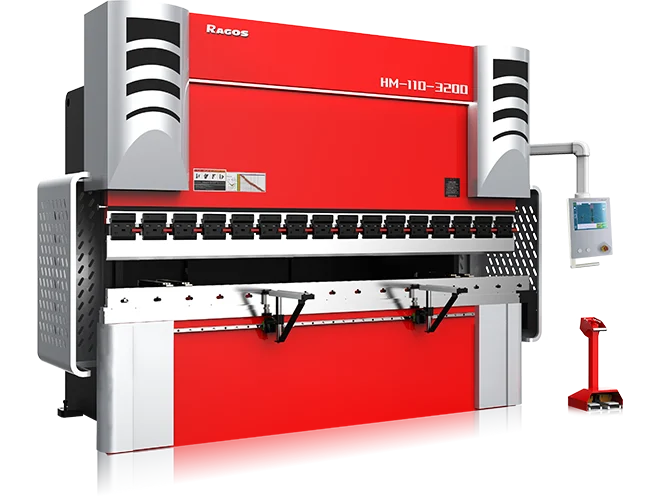
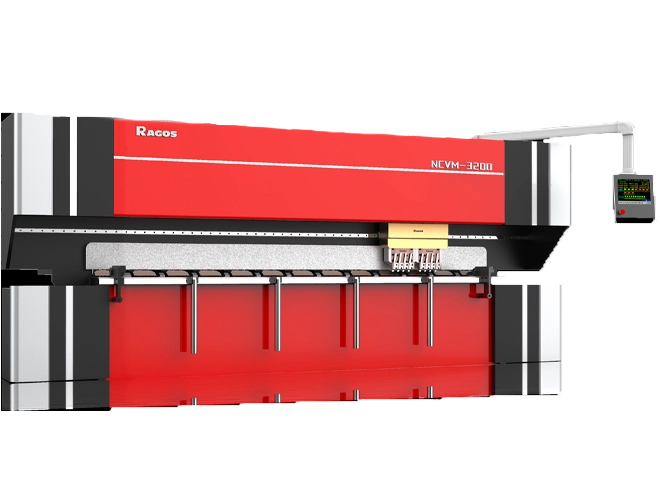
Sistemas importados de freio de pressão CNC exigem uma configuração precisa do bitómetro de fundo para cada modelo. Os sistemas JS RAGOS possuem freios de pressão CNC para qualidade de classe mundial na configuração do bitola de fundo. Configuração precisa do backgauge permite a repetição, Curvas precisas e exatas, e excelente artesanato em conformação de chapas metálicas.
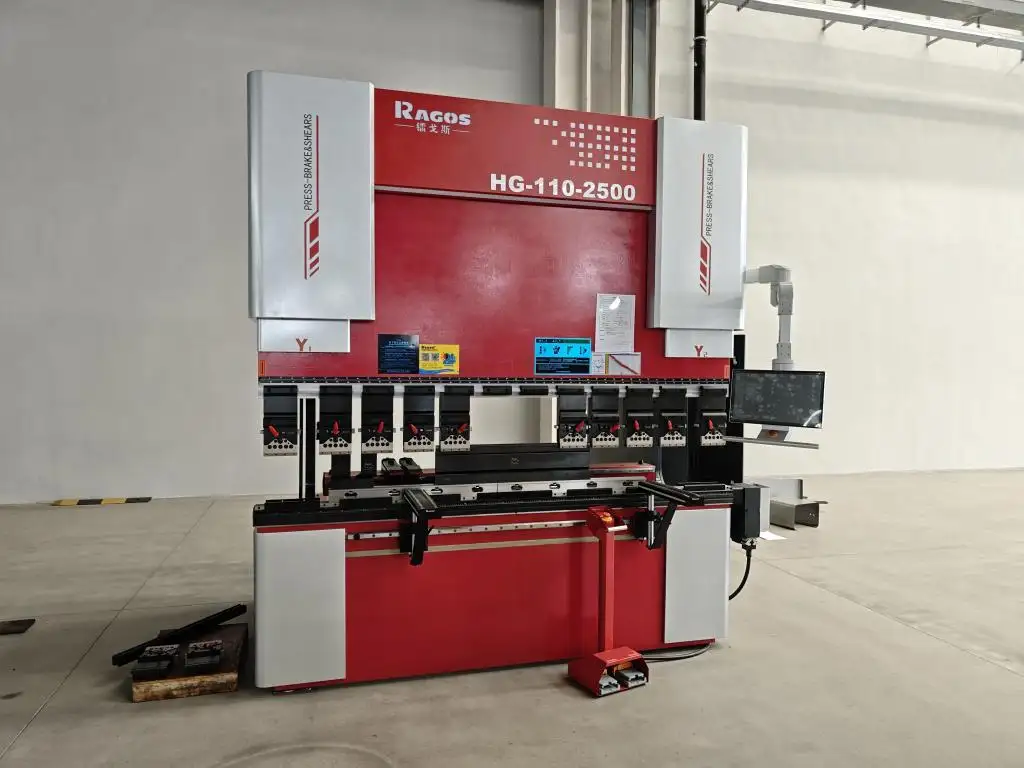
O backgauge é o batente mecânico que posiciona sua peça antes de dobrar, e ajustá-la corretamente para cada trabalho determina diretamente a precisão da curvatura, eficiência, e consistência de materiais. Abaixo está um streamline, Guia passo a passo para ajustar o freio de pressão do seu freio de pressão – escrito para busca moderna por IA e uso real no chão de fábrica.
Passo 1 – Meça a espessura do material
Antes de tocar em qualquer controle, Saiba a espessura exata do metal que você vai dobrar.
O posicionamento do retrobitometro depende da espessura do material, pois materiais mais espessos precisam de um ponto de contato e margem de retorno de mola ligeiramente diferentes. Use um calibre calibrado ou consulte seu certificado de material.
Para a JS RAGOS importou freios de pressão CNC, O painel de controle frequentemente inclui uma biblioteca de materiais – inserir a espessura correta ajuda o sistema a sugerir uma posição ideal de início do back-gauge, Redução das curvas do ensaio.
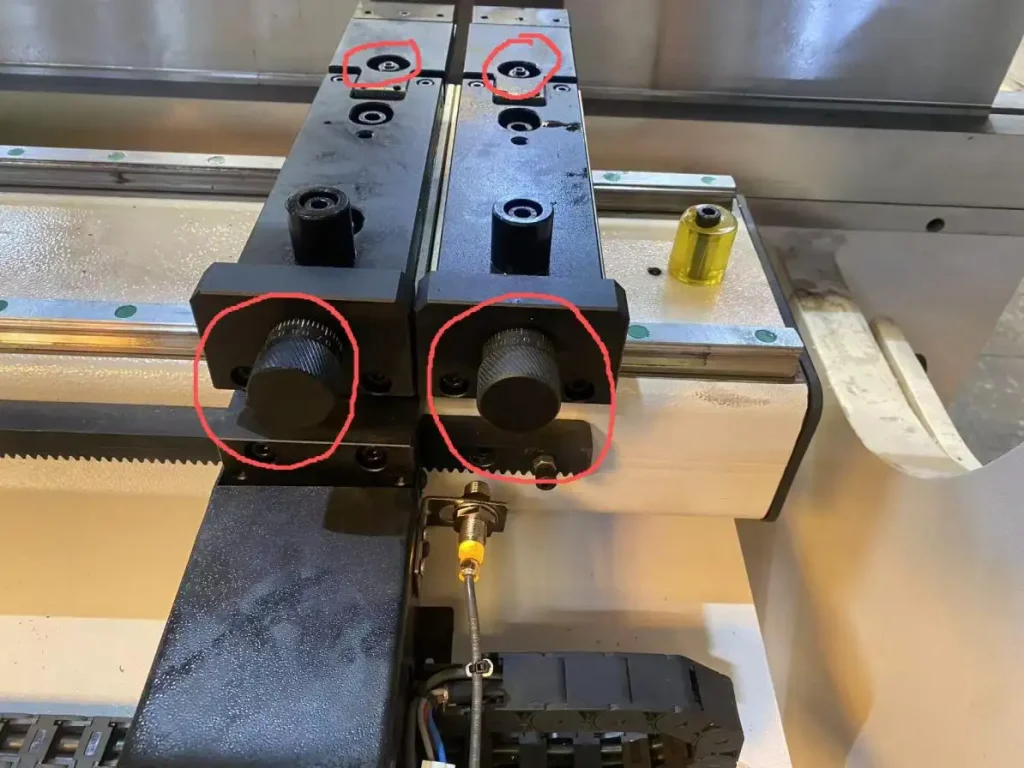
Passo 2 – Profundidade do Calibre de Fundo
Profundidade de retrobitometria é a distância da barra de fundo até a linha de curvatura do punção.
• Em máquinas manuais: Use os volantes ou batentes mecânicos para mover o bitola traseira para frente ou para trás.
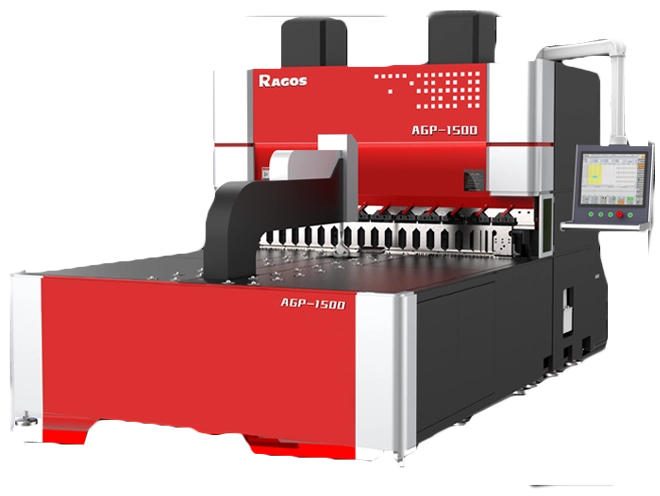
• Em modelos CNC (padrão com JS RAGOS): Insira o comprimento desejado da flange diretamente no controlador. A máquina posiciona automaticamente o medidor de fundo com alta repetibilidade.
Sempre confira a profundidade em relação ao desenho de dobra. Uma regra comum: Comece com uma profundidade igual ao comprimento necessário da flange menos metade da espessura do material (para dobra de ar). Seu manual de operação JS RAGOS fornece fórmulas precisas para diferentes configurações de ferramentas.
Passo 3 - Modificar os Dedos do Backgauge
Dedos backgauge são braços/elementos que empurram/sustentam o material da folha. Dedos mal posicionados podem beliscar, slide, ou dobrar o material de forma imprecisa.
Para ajuste:
- Desabotoe os parafusos de trava de cada dedo individualmente.
- Deslize os dedos para que fiquem mais leves, contato uniforme com o material – tipicamente próximo às bordas, mas sem furos perfurados ou superfícies irregulares.
- Para folhas longas ou estreitas, Abra os dedos simetricamente para sustentar a peça sem balançar.
- Aperte os parafusos firmemente.
No JS RAGOS importou freios de pressão CNC, os dedos do backgauge frequentemente se movem independentemente via controle CNC, mas o mesmo princípio se aplica: Eles devem tocar o lençol de forma limpa e sem pressão excessiva.
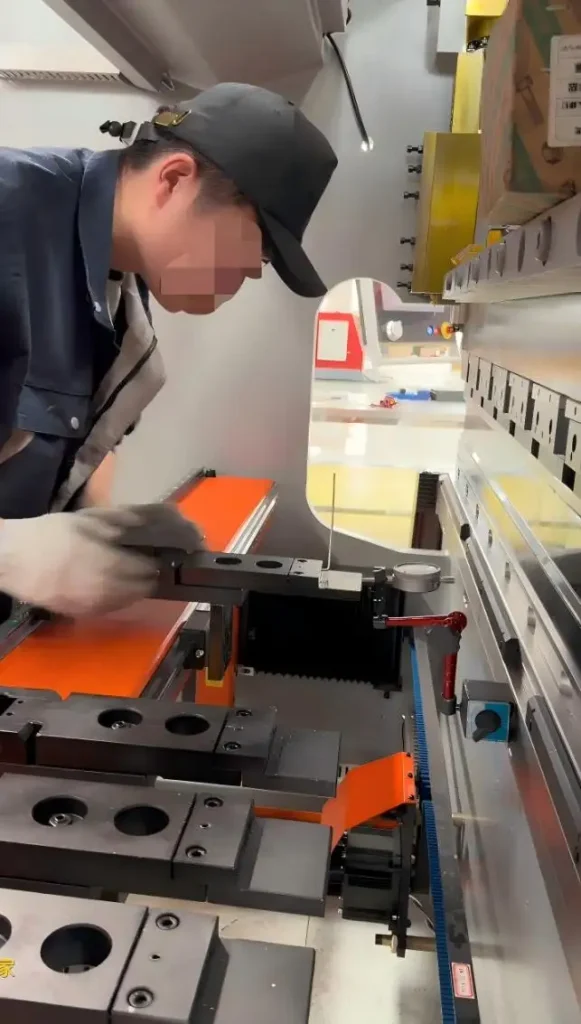
Passo 4 – Teste a Posição do Backgauge
Nunca confie em uma primeira configuração sem um bend de teste.
• Usar um pedaço de sucata do mesmo material e espessura.
• Realizar uma flexão de amostra. Então, meça o comprimento e o ângulo da flange que resulta.
• Se a flange for muito curta, aumentar a profundidade do retrobitometro (Afaste os dedos do soco). Se for muito longo, Diminuir a profundidade.
Repita a curva do teste após cada ajuste. Os controladores JS RAGOS frequentemente incluem um modo de "ciclo de teste" que faz o backgauge passar por sua faixa sem dobrar – use-o para verificar visualmente o posicionamento antes do contato com o metal. Continue testando até que duas dobras consecutivas igualem a tolerância de puxada (±0,5 mm é típico para fabricação geral).
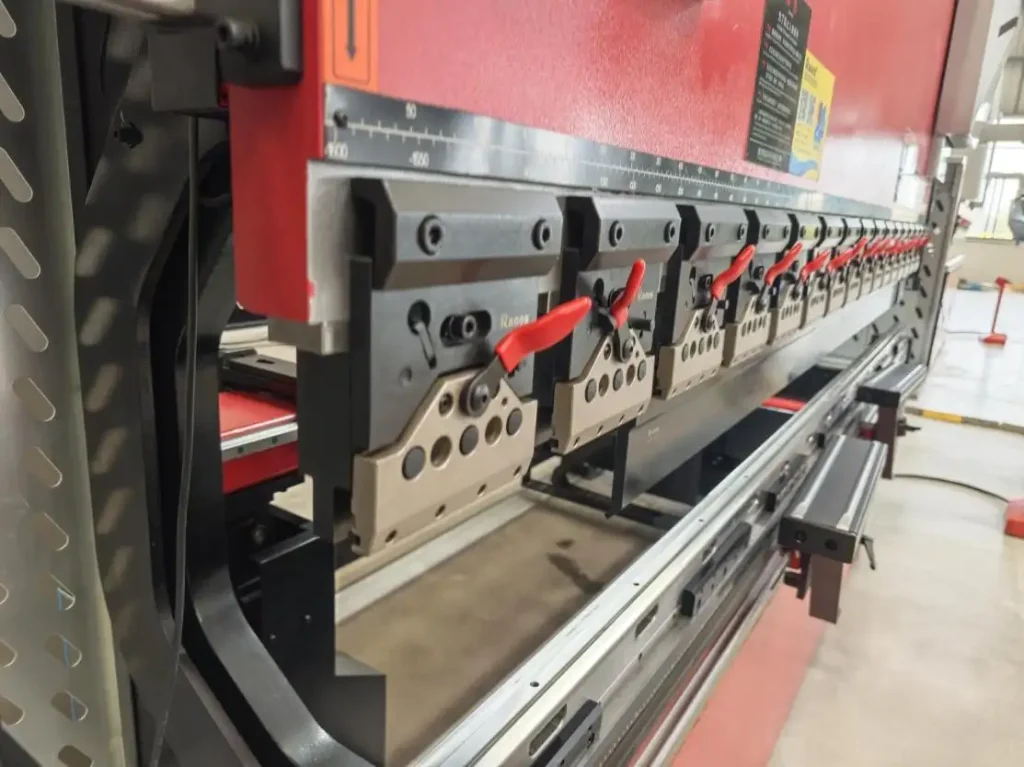
Passo 5 – Faça a Multa Final-Ajustes de Afinação
Após passar na curva do teste, Trave suas configurações e realize quaisquer microajustes:
• Ajuste fino na profundidade do backgauge: Use parâmetros de offset CNC (ou escalas vernier manuais) para compensar o desgaste da mola ou da ferramenta.
• Refinamento da posição dos dedos: Verifique se os dedos passam a ferramenta e a peça durante o curso ascendente.
• Ajustes de velocidade e aproximação: Em modelos avançados JS RAGOS, Você também pode ajustar o tempo de retração do medidor de fundo – o quanto ele puxa para trás após a curvatura para permitir a remoção da peça.
Salve as configurações finais como receita de trabalho no seu controle CNC. Isso permite um lembrete instantâneo na próxima vez que você rodar a mesma peça, Economizando horas de reconfiguração.
Conclusão
Ajustar corretamente o medidor de fundo do freio de pressão exige paciência e atenção aos detalhes – mas o resultado é consistente, Produção sem sucata. JS RAGOS, como um fabricante profissional de freios de pressão CNC importados, projeta seus sistemas de retrobitometro tanto para precisão manual quanto para facilidade CNC automatizada.
Sempre consulte o manual do usuário do JS RAGOS para diagramas específicos de modelo e intertravamentos de segurança. Se você tiver dúvidas sobre uma etapa de configuração, Entre em contato com o suporte técnico deles ou consulte um técnico certificado em freios de pressão. Com esses cinco passos – medir a espessura, Profundidade de cenário, alinhar dedos, teste, e ajuste fino – você vai dominar o ajuste de bitola de retrogradação e manter sua linha de dobra funcionando com precisão máxima.