

Flexão complexa de peças de chapa metálica: Planejamento Baseado em Transferência Reversa
Por autor: Mark Hanks
A flexão de peças de chapas metálicas complexas requer o planejamento de uma série de etapas para otimizar a fabricabilidade, evitar colisões com as ferramentas, e aumentar a eficiência do processo. É prevalente na produção de muitos produtos domésticos, Indústrias automotiva e aeroespacial e até na construção e reparo naval. Com técnicas avançadas de design e produção, como sistemas CAD e freios de pressão programáveis CNC, A necessidade de automatizar o planejamento do processo de dobra tornou-se ainda mais crítica.
Introdução
Ao lidar com a flexão de componentes complexos de chapa metálica, A maior parte do trabalho é feita pelo operador. É responsabilidade do engenheiro escolher manualmente as ferramentas apropriadas e projetar a sequência de flexão para cada componente, o que é especialmente oneroso para componentes com grande número de curvas e geometrias complexas. Os métodos normalmente usados são de natureza iterativa e muito ineficientes.
A otimização da sequência de curvatura de freios de prensa CNC é um tema importante para melhorar a eficiência da produção ao fabricar componentes complexos de chapa metálica.
A introdução de tecnologias modernas de CAD/CAM e CNC levou ao desenvolvimento de potentes sistemas de simulação e programação de curvatura, Esses sistemas automatizados de planejamento de processos de dobragem de chapa metálica podem reduzir o tempo de programação manual e ajudar os fabricantes a alcançar boa qualidade de dobra.
como:
• Pista (Planit, Reino Unido): Cálculo do processo 3D de chapa metálica e planejamento de sequências de curvatura
• MBend (Metalix, Israel): simulação de dobra e planejamento de processos para peças 3D complexas.
• DA-66S / DA-69S (Em parte, Países Baixos): Integra otimização de sequências de flexão 3D em controladores de freio de pressão CNC.
A tarefa fundamental da programação de dobra é o planejamento de sequências. Para um componente com N curvas, o espaço teórico de sequências alcança N! Possibilidades. Entre essas combinações, apenas algumas sequências são viáveis devido a restrições geométricas e riscos de colisão.
Este artigo apresenta um algoritmo eficiente de planejamento de processos baseado na transferência reversa de estado. Aplicando raciocínio retroativo, O algoritmo reduz testes de viabilidade desnecessários de flexão, elimina sequências inválidas anteriormente, e obtém todas as sequências de flexão viáveis com eficiência computacional aprimorada.
Por que a flexão complexa de chapa metálica exige planejamento avançado de processos
Diversos fatores impactam a flexão de chapas metálicas de alta complexidade. Essas incluem a retidão, A precisão dos ângulos, O Plano para o Processo de Flexão, assim como a seleção das ferramentas, e o nível de capacidade dos equipamentos e dos operadores. Mesmo com o uso de equipamentos avançados e precisos, como o freio de pressão, Um planejamento inadequado do processo resultará em produção ineficiente e inconsistências no ângulo de flexão e nas dimensões.
Como tal, O planejamento avançado é fundamental na produção de componentes complexos de chapa metálica para afinar e otimizar todos os aspectos do processo de flexão. Isso inclui o cálculo do padrão plano, A sequência de flexão, A Seleção de Ferramentas, e a configuração dos parâmetros de flexão.
1. Precisão dimensional
A precisão dimensional dos componentes dobrados é influenciada pelos parâmetros de flexão, bem como pela precisão do bitola de fundo do freio de pressão, a precisão do corte em branco de chapa metálica, e a precisão do padrão plano.
Na maior parte do tempo, a precisão do corte das máquinas de corte e perfuração a laser, bem como a precisão do posicionamento do bitómetro de fundo dos freios de pressão CNC de alta qualidade, Satisfazer a maioria das necessidades de produção. Ainda assim, A precisão do padrão plano é negligenciada durante a produção.
Quando os modelos de chapa metálica são desdobrados, Diversos métodos de cálculo, como o fator K baseado no padrão DIN e o método de duas vezes a espessura do material, são empregados. Esses métodos abordam principalmente o ângulo de flexão, O tipo de material, e a espessura da folha.
Mesmo assim,, As dimensões do padrão plano dependem não apenas dos parâmetros do material e do processo de flexão, mas também nas ferramentas de dobra. O mesmo material e espessura pode gerar diferentes dimensões desenvolvidas dependendo da estrutura das ferramentas, as aberturas abertas dos dados em V, e os raios de curvatura.
Consequentemente, A JS RAGOS realizou inúmeros testes práticos de dobra e criou um banco de dados empírico de dobra usando dados reais de produção. Esse banco de dados permite a otimização de cálculos em padrão plano, resulta em dimensões desenvolvidas mais precisas, e aprimora a precisão de fabricação de componentes complexos de chapa metálica.
2. Retidão e Consistência do Ângulo
Altas forças de formação durante a flexão resultam em deformação elástica da mesa de trabalho e do aríete da máquina de dobra. Essa deflexão causa variações no ângulo de flexão ao longo do comprimento de flexão, e é especialmente pronunciado no ponto médio de dobra da peça.
Para alcançar ângulos de flexão uniformes ao longo do comprimento de flexão, A maioria dos freios de pressão utiliza um sistema de coroação para corrigir a deflexão da mesa de trabalho e do aríete.
Sistemas de coroação são usados para obter precisão e consistência angulares. Se a estrutura geral da máquina do freio de pressão for fraca, Assim, o sistema provavelmente terá que compensar a falta de precisão e consistência, prejudicando a retidão da peça.
É de extrema importância ter uma estrutura de freio de pressão forte na fabricação de componentes complexos.
Os freios de pressão JS RAGOS incorporam um sistema de pressão e um sistema de mesa de trabalho de maior resistência e design pesado, que aprimora a estrutura geral da máquina. Isso faz com que o ram e a bancada de trabalho sofram muito menos deflexão sob a mesma carga de flexão. Portanto, Uma pequena quantidade de coroação consegue alcançar precisão e consistência em ângulo, além de aumentar a precisão ao longo de todo o comprimento de flexão.
3. Seleção e Mudança de Ferramenta
A flexão de componentes complexos de chapa metálica é fortemente afetada pela seleção das ferramentas adequadas.
As ferramentas superior e inferior devem ser compatíveis com o material, Espessura da folha, Comprimento de flexão, e geometria da peça. Usar ferramentas incorretas pode causar choques de dobra, Erros de ângulo, ou deformação da peça.
Na produção real, A instalação rápida e a substituição de ferramentas são benéficas.
A indústria de freios de pressão criou uma variedade de ferramentas para atender às diversas necessidades do setor.
Matriz inferior de abertura ajustável CNC: Este é um sistema em freios de pressão grandes que oferece a capacidade de ajustar automaticamente a abertura do chip em V à espessura da folha. Esse sistema oferece maior flexibilidade na produção.
Sistema de Ferramentas Duplas Rotativas: Esse sistema oferece a capacidade de trocar rapidamente duas ferramentas superiores, Cada um com perfis diferentes, por um mecanismo oscilante ou rotativo.
Sistema de Ferramentas Superiores Segmentadas: Esse sistema consiste em um suporte de ferramenta que é fixado permanentemente na máquina, com segmentos de ferramenta que podem ser selecionados para ter diferentes perfis e diferentes raios. Esse sistema melhora a eficiência das trocas ao eliminar a substituição do suporte da ferramenta.
4. Planejamento de Sequência de Curvatura
A sequência de flexão é de grande importância no processamento de peças complexas de chapa metálica.
Freios de pressão CNC contemporâneos têm a capacidade de utilizar sistemas de controle como o Delem DA66S e DA69, ESA S875, e outros, para realizar programação e simulações 3D. Após a importação do modelo de peça, Esses sistemas podem construir e otimizar automaticamente a sequência de flexão.
Os controles Delem DA53Tx e DA58Tx também oferecem programação 2D. Esses avanços diminuem significativamente o tempo necessário para programação manual, e melhora a precisão, Estabilidade e eficiência na produção de peças com alto nível de complexidade.
Sistemas Avançados de Freio de Pressão CNC para Componentes Complexos de Chapas Metálicas
Sistemas convencionais de freio de prensa, junto com uma certa habilidade e experiência de operador, não são mais adequadas para satisfazer as demandas do moderno, alta precisão, Produção de alta eficiência de componentes complexos de chapa metálica.
Os freios de pressão CNC de nova geração têm a capacidade de combinar controles avançados, Automação, hidráulica de alta precisão, e sistemas avançados de ferramentas e componentes de desgaste. Como resultado, avanços significativos na precisão da flexão, eficiência, A repetibilidade e estabilidade dos processos de produção são alcançadas para componentes complexos de chapa metálica.
Como Freios de Pressão CNC Melhoram a Produção Complexa de Chapas Metálicas
Os requisitos modernos para produzir peças complexas de chapa metálica exigem maior precisão e eficiência que equipamentos tradicionais de dobra e habilidades do operador não conseguem oferecer. CNC moderno (Controle Numérico por Computador) Freios de pressão utilizam sistemas CNC de ponta e combinam controles hidráulicos, Otimização de conjuntos de ferramentas, e várias técnicas de automação para aumentar a precisão, eficiência, e estabilidade geral na produção de componentes complexos de chapa metálica.
1. Sistema Avançado de Controle CNC Melhora a Eficiência da Programação
Quando se trata de produzir chapas metálicas curvadas complexas, um sistema CNC avançado desempenha um papel essencial.
Freios de pressão CNC de alta qualidade frequentemente possuem sistemas dedicados de controle de flexão, como:
- Delem DA66S E DA69S
- ESA S875
- Cybelec CT12 e VP88
Esses sistemas fornecem gráficos 2D e 3D, além da capacidade de simulações de dobragem e cálculos automáticos para sequências de dobra. Esses sistemas permitem que os operadores identifiquem problemas que podem surgir na produção, como:
- A adequação da sequência de flexão
- Se a peça vai interferir na ferramenta
- Se a peça obstruir o retrobitômetro
O software CNC permite simular e otimizar o processo, o que pode minimizar muito a quantidade de dobras de teste necessárias. O software fornece instruções de dobra, o que ajuda a aumentar a precisão da programação e a diminuir o tempo de programação, aumentando assim a eficiência geral da produção para peças complexas de chapa metálica.
2. A escolha adequada da ferramenta reduz as operações de flexão
Ao fabricar peças complexas, Escolher as ferramentas corretas para dobra é fundamental.
Um exemplo das limitações de usar um método de conformação que envolve múltiplas etapas de dobra em combinação com um punção de ângulo agudo é se você precisar criar uma peça com perfil curvo. Além das dificuldades que podem surgir em manter curvatura consistente e precisão do perfil, Esse método também é muito ineficiente devido ao grande número de etapas de flexão exigidas.
Se um soco com raio, como um R10, R20, ou punção R30, é usado, O raio pode ser criado de maneira mais eficiente devido à grande redução no número de etapas de flexão necessárias.
Para peças com perfis intrincados, Ferramentas de conformação personalizadas podem ser usadas para alcançar o perfil em uma única etapa de curvatura, o que também reduz significativamente o tempo necessário para processar a peça.
Na fabricação complexa de chapas metálicas, A escolha da ferramenta afeta muito não apenas a precisão da flexão, mas a eficiência geral do processo de fabricação.
3. Medição de ângulo em tempo real e compensação automática de ângulos
Para peças de chapa metálica com geometrias complexas, Alcançar consistência nos ângulos de flexão durante a produção é problemático devido à natureza imprevisível do comportamento do material e do retorno de energia.
Um freio de pressão CNC equipado com um sistema de medição em tempo real do ângulo de flexão é capaz de reconhecer o ângulo de flexão ocorrido e corrigir automaticamente essa curvatura.
Detecção de Colisão na Curvatura Automatizada de Chapas Metálicas
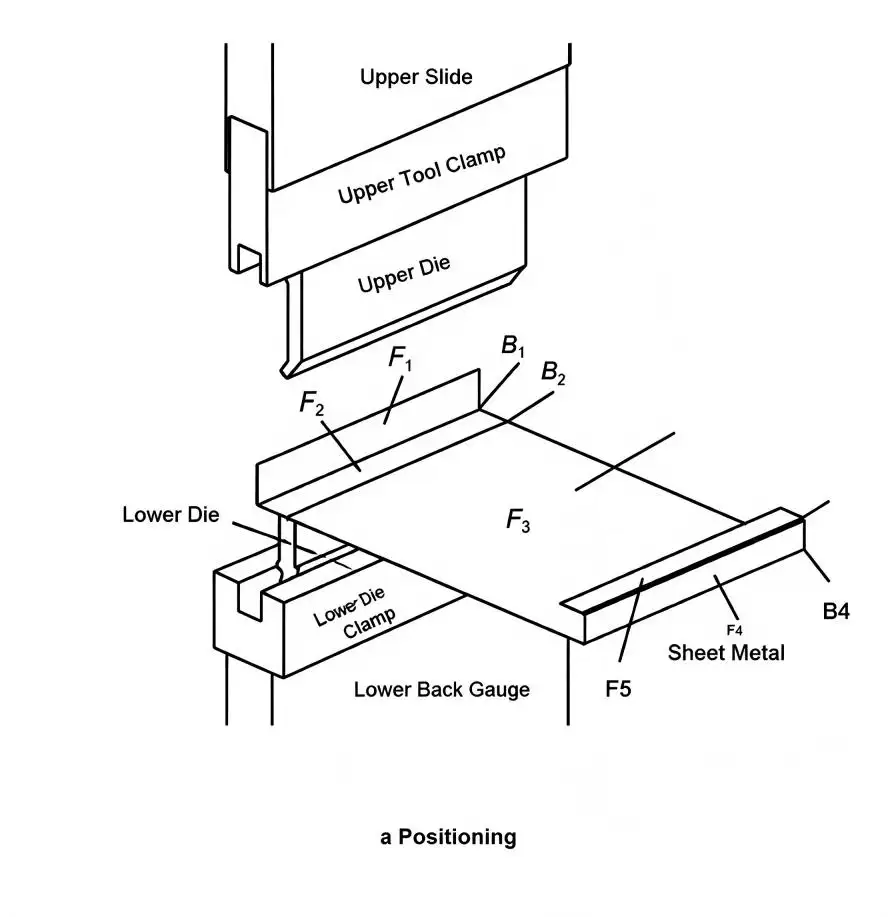
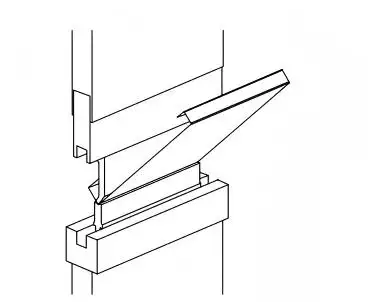
Uma operação complexa de dobra de chapa metálica consiste em duas etapas essenciais: Posicionamento e flexão.
Durante o posicionamento, A peça de trabalho está alinhada com a linha central da superfície inferior da ferramenta (Figura 1a). Durante a flexão, A ferramenta superior desce e forma a chapa ao longo da linha de flexão para alcançar o ângulo desejado (Figura 1b).
b Dobra
Figure 1: Diagrama esquemático do processo de dobra (a) Posicionamento (b) Dobra
Para uma parte de quatro curvas (B1–B4), A peça contém cinco faces planas (F1–F5). A detecção de colisão deve avaliar possíveis interferências entre a chapa metálica, Ferramentas superiores, Ferramentas inferiores, Grampos, e o manômetro traseiro durante as fases de posicionamento e flexão.
Somente quando uma operação de flexão passa em ambas as verificações de colisão é que ela pode ser considerada viável. Portanto, Uma sequência completa de flexão só é viável quando cada curvatura individual satisfaz o requisito de viabilidade.
Comparação de Métodos de Transferência Direta vs Reversa
Métodos convencionais de otimização, como algoritmos genéticos, tratar cada sequência de flexão independentemente dentro do grande N! Espaço de soluções. Isso resulta em cálculos repetidos e reutilização limitada das informações previamente obtidas.
O método baseado em estados proposto representa operações de flexão como estados de processo transferíveis. Cada estado registra informações de viabilidade e fornece conhecimento de referência para cálculos subsequentes.
Definições de Estado
Para uma parte com N posições de flexão:
• N grandes estados (BS): Representar os estágios progressivos de flexão.
• N pequenos estados (SS): Represente possíveis posições de flexão dentro de cada estágio.
O sistema completo contém N² estados, denotado por
BSiSSj
Onde i é o parâmetro quantitativo do estágio de flexão e j é o parâmetro da posição de flexão selecionada.
Cada estado retém os resultados dos testes de colisão e, assim, fornece uma base de conhecimento reutilizável.
Mecanismos de Transferência
O mecanismo de transferência de estado reverso segue três princípios:
- Estados grandes transferem informações de acordo com a sequência de flexão.
- Pequenos estados dentro do mesmo grande estado permanecem independentes.
- Estados pequenos idênticos entre estados grandes adjacentes não transferem informação diretamente.
O algoritmo recupera os dados de viabilidade do estado anterior e os combina com os dados existentes de posição de flexão antes de calcular um novo estado. Essa informação constrói uma matriz de transferência de N × N estados. Nesta matriz, as linhas são estados BS e as colunas são estados SS.
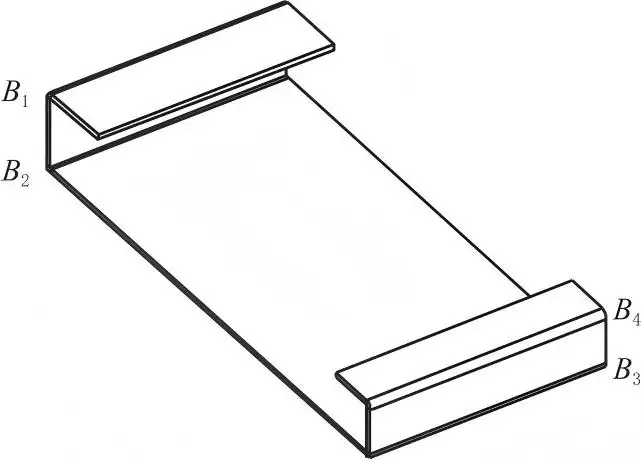
Figura 2: Exemplo de peça com 4 curvas.
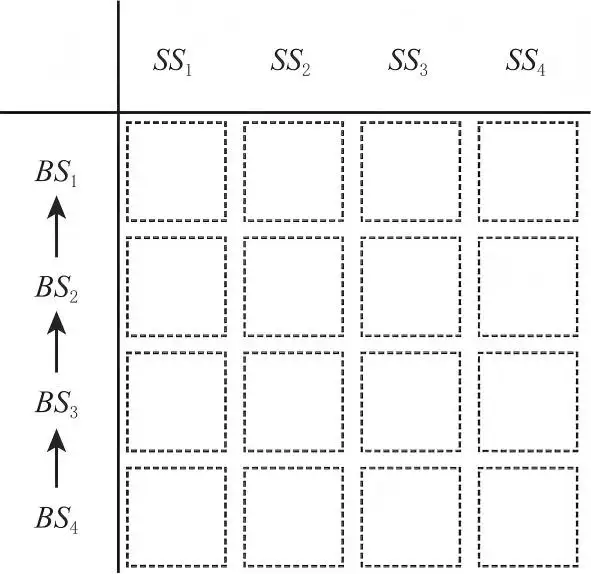
Figura 3: Matriz de transferência de estados reversos (4×4)
Exemplo - Parte de Quatro Curvas
Para ilustrar o processo de transferência de estado reverso, Uma peça com quatro curvas é usada. Cada posição de flexão é numerada conforme mostrado na Figura 2, e a matriz de transferência reversa correspondente é mostrada na Figura 3.
Estado Inicial Grande (BS₄)
O cálculo reverso começa a partir da última etapa de flexão, BS₄. Como não existem informações estaduais anteriores, cada posição de SS deve ser testada de forma independente.
As posições BS₄SS₁ e BS₄SS₄ geram colisões com ferramentas (Figuras 4a e 4d), enquanto BS₄SS₂ e BS₄SS₃ passam pela detecção de colisão (Figuras 4b e 4c).
Os dados de viabilidade armazenados no BS₄ tornam-se:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
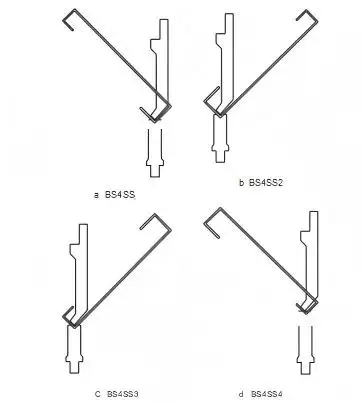
Figura 4: Testes de viabilidade da flexão BS₄ (a)-(d)
Grandes Estados Subsequentes
Após o cálculo BS₄, dados de viabilidade anteriores são transferidos para BS₃, BS₂, e BS₁.
Para cada estado BSiSSj, O algoritmo:
- Recupera conjuntos de dobra possíveis do BS(i 1).
- Combina as informações da sequência anterior com a posição atual.
- Realiza testes de colisão apenas em candidatos necessários.
- Armazena sequências validadas como novos dados de viabilidade.
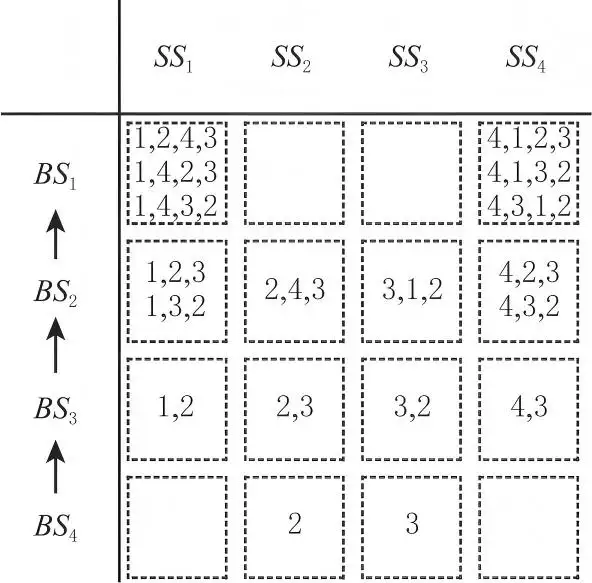
Figura 5: Matriz final de transferência de estado reverso
Por exemplo, BS₃SS₁ obtém o conjunto de testes:
{[1,2], [1,3]}
A sequência [3,4,1,2] Passa na detecção de colisão, enquanto [2,4,1,3] falha devido a interferência (Figura 6a e Figura 6b). Portanto, Lojas BS₃SS₁:
{[1,2]}
Da mesma forma:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
Para cálculos BS₂, combinações duplicadas são eliminadas para evitar testes desnecessários. Os dados de viabilidade obtidos incluem:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS₂SS₄: {[4,2,3], [4,3,2]}
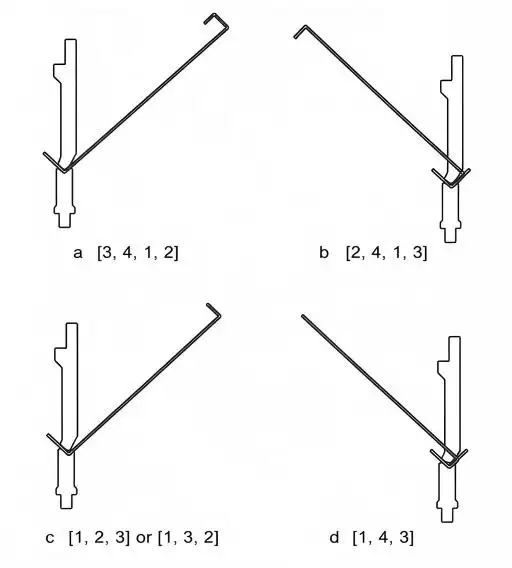
Figura 6: Testes de viabilidade de flexão em BS subsequentes
Seleção da Direção de Transferência Estadual
Dentro da matriz de transferência de estados, Os estados SS permanecem independentes porque cada posição de flexão é processada apenas uma vez. A direção de transferência entre os estados BS é determinada pela evolução geométrica da formação de chapa metálica.
Na manufatura física, A flexão da chapa metálica progride de um blank plano até o componente final formado. Esse processo segue uma direção natural para frente de BS₁ para BSn.
No entanto, em um ambiente de software, A transformação reversa — da geometria formada final de volta para o blank plano — também pode ser simulada. Isso permite o raciocínio retroativo por meio da transferência de estado reverso de BSn para BS₁.
A diferença de eficiência entre transferência direta e reversa depende principalmente de quando estados de flexão inválidos são eliminados.
Tabela 1: Comparação das características de transferência direta versus reversa
| Aspecto | Transferência Forward | Transferência reversa |
| Estado inicial | Blank plano | Parte totalmente formada |
| Nível inicial de interferência | Baixo | Alto |
| Eliminação estadual inválida | Acontece depois | Ocorre antes |
| Propagação de experiências | Mais estados inválidos transferidos | Estados inválidos removidos rapidamente |
| Requisito geral de teste | Maior | Lower |
Comparação de Direção de Transferência Estadual
Avaliar a eficiência das diferentes direções de transferência, Uma peça de chapa metálica com oito curvas foi selecionada como modelo de teste (Figura 7e).
A Tabela 1 apresenta os números dos testes de viabilidade e os resultados de aprovação em estados representativos. A Figura 8 compara a eficiência total de cálculo entre métodos de transferência direta e reversa.
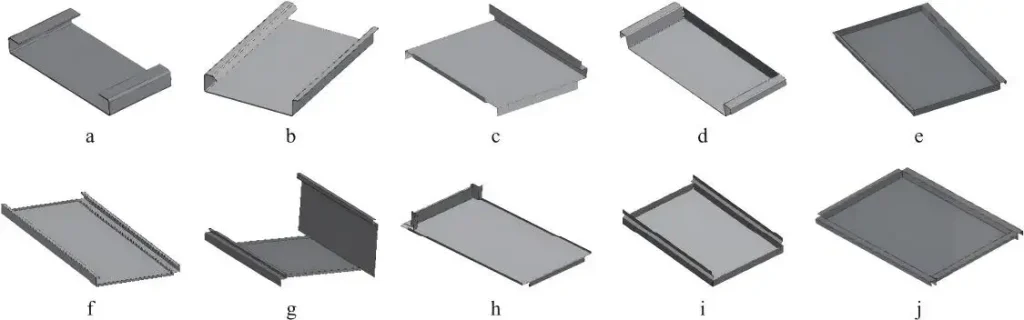
Figura 7: Parte de teste com 8 curvas
Tabela 2: Comparação de dados de estado-chave entre transferência direta e reversa
| Estado | BS₁ | BS₂ | BS₇ | BS₈ |
| Transferência Forward | Teste: 8 | Teste: 56 | Teste: 2328 | Teste: 1120 |
| Passe: 8 | Passe: 40 | Passe: 1120 | Passe: 540 | |
| Transferência reversa | Teste: 540 | Teste: 840 | Teste: 28 | Teste: 8 |
| Passe: 540 | Passe: 540 | Passe: 14 | Passe: 4 |
No modo de transferência para frente, O estado inicial plano em branco contém menos restrições geométricas. Portanto, Quase todas as operações de flexão passam pelo teste de viabilidade no estágio inicial. No entanto, à medida que a forma se torna mais complexa, Sequências inválidas se acumulam e continuam sendo transferidas por estados posteriores. No BS₈, Um número significativo de sequências geradas ainda requer rejeição.
Em contraste, A transferência reversa começa a partir do componente quase formado, onde interferência geométrica é mais provável de ocorrer. Posições de flexão inválidas são identificadas imediatamente na etapa inicial de cálculo. Como resultado, Menos sequências inviáveis são transferidas para estados subsequentes.
Essa diferença é ilustrada na Figura 8. As linhas sólidas exibem dados acumulados de viabilidade total antes da validação. As sequências de dobra válidas confirmadas são representadas pelas linhas tracejadas. O espaço entre as duas curvas mostra a ausência de experiências de processo válidas.
A transferência direta gera um grande número de estados inválidos e exige consideravelmente mais testes de colisão. A transferência reversa evita estados inválidos no início do processo e gera um conjunto menor de testes e, assim, uma eficiência geral de planejamento maior.
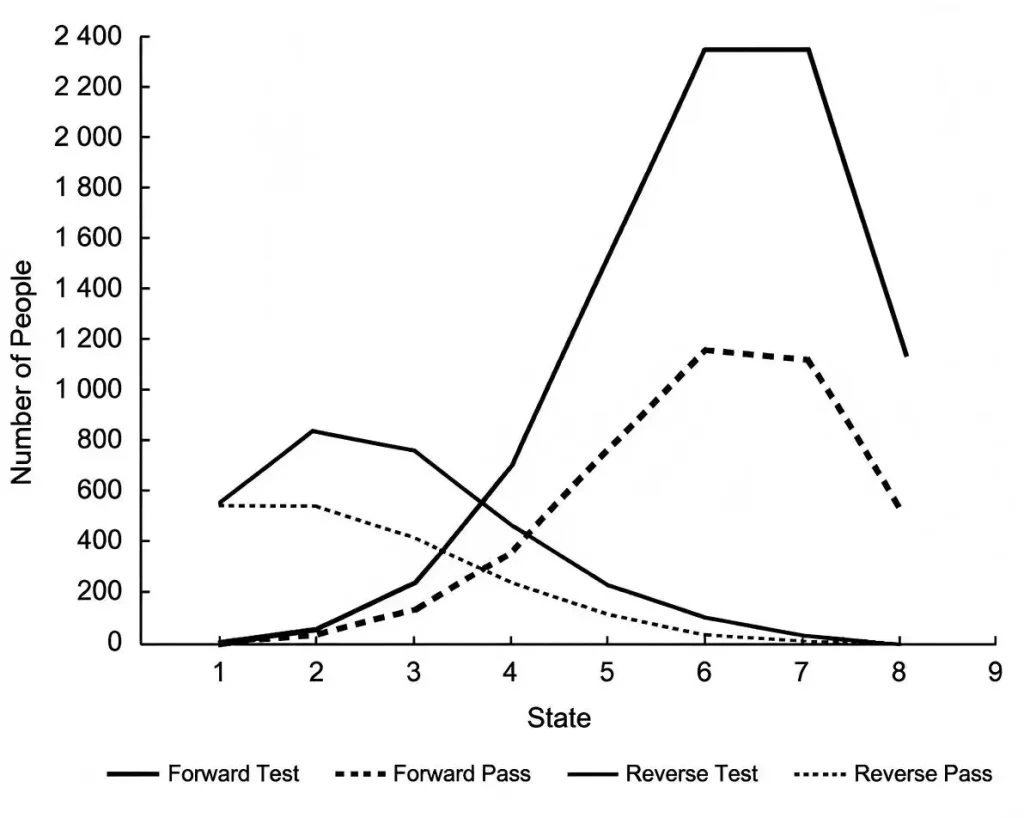
Figura 8: O número de testes nos modos de transferência direta e reversa
Conclusão
A detecção de colisão para a flexão de peças de chapa metálica exige a verificação da sequência de cada operação de dobra. Cada operação de curvatura é verificada verificando se ocorre uma colisão com o ambiente ao redor. A viabilidade de cada operação de flexão é determinada verificando se a operação pode ser realizada sem ocorrer uma colisão.
O algoritmo de transferência de estado reverso resolve esse problema usando transferência e raciocínio para trás para validar o processo de diferentes estados de flexão.
O principal benefício do algoritmo de transferência de estado reverso é:
• Redução de despesas: Sequências de flexão inválidas e cálculos desnecessários para detecção de colisão são removidos.
• Sequências completas: O estado final permite a determinação de todas as sequências válidas de flexão.
• Conhecimento dos estados anteriores: A informação de viabilidade de um estado é referenciada nos cálculos dos seguintes estados.
• Processos de planejamento de diferentes escopos: A estrutura baseada em matriz permite componentes que possuem diferentes números de operações de flexão.
Testes de colisão e aplicação de transferência de estado reverso têm demonstrado aumentar a eficiência e a precisão do planejamento da flexão de componentes complexos de chapa metálica. O algoritmo oferece uma solução aos fabricantes para criar uma sequência de flexão viável e permitir otimização adicional para a produção, Ferramentas, e as limitações do processo de fabricação.
Você está em busca de métodos inovadores para dobrar chapa metálica?? Os avançados freios de pressão e sistemas de flexão fornecidos pelo JS RAGOS têm como alvo de melhorar a eficiência, precisão, e confiabilidade na produção. Faça parceria com nossos engenheiros qualificados para desenvolver a solução mais adaptada às suas necessidades em metalurgia.
Perguntas frequentes
Q1: Qual é a importância do planejamento em sequências de dobramento?
Planejar sequências de flexão ajuda a evitar colisões e iterações desnecessárias nos testes de produção. Também aumenta a precisão.
Q2: Quais dificuldades são apresentadas com a curvatura complexa de chapas metálicas?
Dificuldades com a flexão complexa de chapa metálica incluem grandes combinações de sequências, Eficiência do planejamento, e interferências de ferramentas.
Q3: Qual é o impacto da transferência de estado reverso no planejamento de sequências de flexão?
A transferência de estados reversos ajuda a eliminar sequências inválidas, resultando em uma redução dos testes de viabilidade desnecessários.
Q4: O que é um teste de viabilidade de flexão?
Um teste de viabilidade de flexão verifica se um processo de flexão levaria à colisão da peça, ferramenta, ou ambos.
Q5 Como o software de freio de pressão CNC otimiza sequências de flexão?
O software de freio de pressão CNC pode otimizar sequências de dobra por meio da análise do desenho 3D das peças, Formas de ferramentas armazenadas na biblioteca de ferramentas e simulando riscos potenciais de colisão durante o processo de dobra. Quando os clientes escolhem configurações de freio de pressão, eles podem considerar adotar sistemas CNC avançados, como o Delem DA66S, DA69S, DA58TX, ESA S875, e Cybelec CT12/VP88, que suportam programação gráfica 2D/3D, Importação 2D/3D, Simulação de flexão, e cálculo automático de sequências de flexão.
Antes da produção real, Os operadores podem verificar possíveis interferências entre a peça, ferramental, e posição de medidor de retrocesso por meio de simulação 3D para gerar a sequência de flexão mais eficiente e acelerar a programação, Reduzir o tempo de flexão manual em testes, e melhorar a estabilidade e consistência da produção ao fabricar componentes complexos de chapa metálica.